

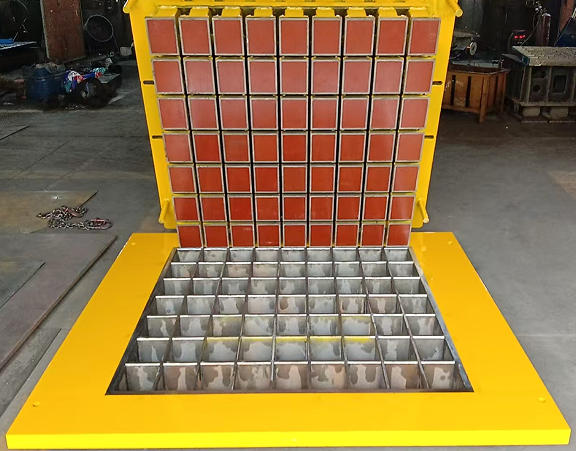


Blok Formy Betonowe
2. Twardość butów: HRC59-62
3. Grubość warstwy nawęglanej: 1,3-1,5 mm
4.Jednostronny luz pomiędzy stopką dociskową a wnęką formy: 0,2 mm mniejszy lub równy jednostronny luz jednostronny mniejszy lub równy 0,4 mm
5. Płaskość całej deski: mniejsza lub równa 0,5 mm
6. Odchylenie wymiarów długości i szerokości modelu z pojedynczą wnęką: -0,3 do+0.3mm
7. Odchylenie wymiarowe wysokości (głębokości wypełnienia) wnęki modelu dolnego wynosi ± 0,5 mm
Wyślij zapytanie
Product Details ofBlok Formy Betonowe
formy blokowe betonowe
1. Przewodnik wyboru
Krok 1: Określ typ bloku i zastosowanie
Przed wyborem formy do bloczków betonowych wyjaśnij, do jakiego zastosowania będą używane bloczki. Różne zastosowania mają znacząco różne wymagania dotyczące precyzji formy, odporności na zużycie i żywotności.
Typ bloku Typowe wymagania dotyczące klucza aplikacji
Pustaki nośne-ściany nośne, ściany działowe, fundamenty Ułożenie sworzni rdzenia (±0,3 mm), jednakowa grubość ściany
Bloki blokujące Mury oporowe, granice ogrodów, ochrona skarp Precyzja blokowania (± 0,2 mm), płynne wyjmowanie z formy
Kostki brukowe Podjazdy, chodniki, place Wykończenie powierzchni (Ra mniejsze lub równe 1,6 µm), spójność wymiarowa
Krawężniki Krawężniki Krawędzie dróg, kanały odwadniające Długa prostoliniowość wnęki, kontrola siły wyrzutu
Płyty betonowe Posadzki przemysłowe, nawierzchnie gruntowe Płaskość dużej powierzchni, konstrukcja-odporna na wypaczenia
Zalecenie: Podaj dostawcy-zastosowanie końcowe bloków, aby mógł zalecić odpowiedni gatunek stali i obróbkę cieplną. Na przykład bloki blokujące ściany oporowe wymagają mocniejszego ułożenia sworzni rdzenia niż standardowe pustaki.
Krok 2: Potwierdź markę i model maszyny
Maszyny różnych marek - HESS, MASA, ZENITH, BESSER, TIGER, Qunfeng, Hengxing, Quangong - mają różne wymiary ramy, układy otworów na śruby i położenie kołków ustalających. Nawet w przypadku tej samej marki różne modele mogą mieć różne interfejsy montażowe.
Zalecenie: Przy zamawianiu form należy dołączyć zdjęcie tabliczki znamionowej maszyny, gdyż jest to najprostsza i najbardziej niezawodna metoda zapewnienia prawidłowego dopasowania. W przypadku starszych lub mniej powszechnych maszyn należy dostarczyć starą formę lub szczegółowe rysunki wymiarowe.
Krok 3: Oceń wielkość produkcji i mieszankę betonową
Roczna produkcja Zalecana stal Zalecana obróbka cieplna Oczekiwana żywotność
Poniżej 200 000 jednostek 40Cr Standardowe hartowanie 30 000–50 000 cykli
200 000–500 000 jednostek 42CrMo Nawęglanie 80 000–100 000 cykli
Powyżej 500 000 jednostek Stal narzędziowa Nawęglanie + azotowanie (kołki rdzeniowe) 100 000-150 000 cykli
Ścieralność mieszanki betonowej bezpośrednio wpływa na żywotność formy. Czynniki wysokiej-ścierności obejmują wysoką twardość kruszywa (takiego jak piasek kwarcowy, tłuczeń kamienny), ostrą morfologię kruszywa i obecność materiałów pochodzących z recyklingu.
Zalecenie: Przekaż dostawcy szczegółowe informacje dotyczące mieszanki betonowej. W przypadku mieszanek o wysokiej ścieralności należy zażądać azotowania sworzni rdzeniowych i twardości powierzchni powyżej HRC60.
Krok 4: Określ liczbę ubytków i częstotliwość wymiany
Liczba gniazd na formę zależy od wydajności maszyny. - Typowe konfiguracje obejmują dwie, trzy i cztery gniazda na formę. Większa liczba wgłębień oznacza wyższą wydajność na cykl, ale zwiększa się również sztywność formy i trudność obróbki.
Zalecenie: Jeśli maszyna ma ograniczoną moc wibracji, zbyt wiele wnęk może powodować nierównomierne wibracje i obniżyć jakość bloku. W przypadku linii produkcyjnych wymagających częstych zmian form należy rozważyć systemy-szybkiej wymiany form, które mogą skrócić czas przezbrajania z 2–4 godzin do 15–30 minut.
Krok 5: Poproś o dokumentację techniczną i przykładowe bloki
Przed sfinalizowaniem zamówienia należy poprosić dostawcę o następującą dokumentację: certyfikat materiałowy (potwierdzający gatunek stali), raport z procesu obróbki cieplnej (potwierdzający twardość powierzchni i grubość warstwy nawęglania), raport z inspekcji maszyny współrzędnościowej (potwierdzający tolerancję wymiarową i ustawienie sworzni rdzenia), a także informacje zwrotne od klientów i rzeczywiste zapisy żywotności podobnych form.
Zalecenie: W przypadku projektów krytycznych należy poprosić o próbki bloków z pierwszej serii produkcyjnej w celu zmierzenia wymiarów krytycznych i potwierdzenia dopasowania funkcji blokujących (jeśli ma to zastosowanie).

2. Często zadawane pytania
P1: Skąd mam wiedzieć, że forma jest zużyta i wymaga wymiany?
Trzy wskaźniki pomagają określić czas wymiany:
Odchylenie wymiarowe – wymiary bloku przekraczają tolerancję specyfikacji (np. ±0,5 mm) i nie można ich skorygować poprzez regulację maszyny.
Pogorszenie jakości powierzchni – bloki mają chropowatą powierzchnię, zadrapania, strukturę plastra miodu lub nierówne wykończenie.
Trudności przy wyjmowaniu z formy – bloki przyklejają się do formy lub podczas wyrzucania wykazują zwiększone odpryski na krawędziach.
Rada UNIK: Po każdych 5 000 do 10 000 cykli należy mierzyć krytyczne wymiary bloku za pomocą suwmiarki i śledzić trend zmiany wymiarów. Zaplanuj wymianę formy, gdy wymiary zbliżą się do granicy tolerancji.
P2: Czy formy można odnowić? Jaki jest późniejszy okres użytkowaniaremont?
Tak. Zużyte formy można odnowić następującymi metodami:
Po-ponowna obróbka – zużyte wnęki można-przywrócić do oryginalnych wymiarów, chociaż kąt pochylenia nieznacznie się zwiększy.
Ponowna-obróbka cieplna – zużyte powierzchnie można-poddawać ponownej-obróbce cieplnej w celu przywrócenia twardości powierzchni.
Wymiana zużytych komponentów – w przypadku form o konstrukcji modułowej wymiany wymagają jedynie tuleje zużywalne, sworznie rdzeniowe lub wkładki zamka.
Rada UNIK: UNIK oferuje usługi remontowe. Odnowione formy osiągają 80-90% żywotności nowej formy przy 60-70% kosztu nowej formy.
P3: Ile różnych rozmiarów bloków może wyprodukować jedna forma?
Standardowa forma może wytwarzać tylko jeden stały rozmiar i kształt bloku. Produkcja wielu rozmiarów zazwyczaj wymaga wielu zestawów form.
Rada UNIK: Wnęki formy bloku blokującego mają stały rozmiar i nie można ich regulować. W przypadku różnorodnych potrzeb produkcyjnych należy rozważyć konstrukcje modułowe, które umożliwiają wymianę płytek wnękowych w celu uzyskania różnych rozmiarów. UNIK oferuje standardowe interfejsy na platformach UNT400/600/800.
P4: Jaka jest różnica między formami zimnymi a formami podgrzewanymi?
Formy na zimno – Używane w temperaturze pokojowej. Zwykle do produkcji-na małą skalę lub do mniejszych form. Zaletą jest niższy koszt.
Podgrzewane formy – formy są podgrzewane do określonej temperatury (zwykle 40-60 stopni). Nadaje się do produkcji wielkoseryjnej, poprawia płynność betonu i szybkość utwardzania, redukując wady po wyjęciu z formy.
Rada UNIK: W przypadku-lini produkcyjnych o dużej objętości (roczna produkcja przekracza 500 000 sztuk) należy rozważyć systemy form z ogrzewaniem. UNIK może dostarczyć projekty form ze zintegrowanymi kanałami grzewczymi.
P5: Jaka dokumentacja jest potrzebna do importowania form do mojego kraju?
Zwykle wymagana jest następująca dokumentacja:
Faktura handlowa – do wyceny celnej.
Lista pakowania – do weryfikacji ładunku.
List przewozowy – do odbioru ładunku.
Świadectwo pochodzenia – w niektórych krajach wymagane jest potwierdzenie „Made in China”.
Certyfikat materiałowy – potwierdzający gatunek stali i skład chemiczny.
Raport z obróbki cieplnej – potwierdzenie określonych poziomów twardości.
Rada UNIK: Potwierdź wcześniej określone wymagania u lokalnego agenta celnego. UNIK ma ponad 15-letnie doświadczenie w eksporcie i zna wymagania importowe większości krajów.
3. Trendy branżowe
Trend 1: Przejście z „funkcjonalnego” na „trwałe”
W ciągu ostatnich pięciu lat wymagania rynkowe dotyczące form blokowych zmieniły się z „czy mogą produkować bloki” na „czy mogą utrzymać precyzję i żywotność w trudnych warunkach”. Ta zmiana doprowadziła do wyższych standardów precyzji form. UNIK zaobserwował, że odsetek zamówień wymagających tolerancji ustawienia pinów rdzenia w granicach ±0,2 mm wzrósł z 35% w 2021 r. do 58% w 2026 r.
Co to oznacza dla kupujących: Przy zakupie wyraźnie żądaj od dostawców raportów z inspekcji CMM i certyfikatów materiałowych, zamiast polegać na ustnych gwarancjach.
Trend 2: Szybka-wymiana form staje się standardem branżowym
Tradycyjna wymiana formy zajmuje 2-4 godziny, włączając demontaż, czyszczenie, ponowną instalację i regulację. Systemy szybkiej wymiany form skracają ten czas do 15-30 minut. Technologia ta charakteryzuje się największą penetracją na rynkach Bliskiego Wschodu i Azji Południowo-Wschodniej, osiągając odpowiednio 72% i 58%.
Co to oznacza dla kupujących: Jeśli Twoja linia produkcyjna wymaga częstej zmiany rodzaju produktu (np. produkcja kostki brukowej rano i pustaków po południu), zwrot z inwestycji w przypadku form-do szybkiej wymiany wynosi zazwyczaj mniej niż 6 miesięcy.
Trend 3:-Zarządzanie formami w oparciu o dane
Wbudowane chipy RFID wchodzą do systemów zarządzania formami. Chipy rejestrują unikalny identyfikator formy, datę produkcji i skumulowaną liczbę cykli. Dane można odczytywać za pomocą przenośnych terminali i integrować z systemami zarządzania produkcją. UNIK wyposażył ponad 200 eksportowanych form w technologię śledzenia RFID.
Co to oznacza dla kupujących: Systemy RFID automatycznie rejestrują dane dotyczące użycia formy i wysyłają powiadomienia dotyczące konserwacji, gdy zbliża się oczekiwany okres użytkowania, zapobiegając problemom z jakością, nieplanowanym przestojom wynikającym z nadużywania form.
Trend 4: Usługi lokalne coraz bardziej konkurencyjne
Czystą konkurencję cenową zastępuje się zintegrowaną konkurencją „cena + usługa”. Na rynkach Afryki i Azji Południowo-Wschodniej dostawcy posiadający lokalne zespoły wsparcia technicznego i zapasy części zamiennych osiągają większą retencję klientów.
Co to oznacza dla kupujących: Wybierając dostawców, oprócz ceny, oceń ich lokalne możliwości serwisowe. Czy istnieje lokalny magazyn części zamiennych? Jak szybka jest reakcja pomocy technicznej? Czy oferują-instalację i szkolenia na miejscu?
Trend 5: Zrównoważony rozwój przy podejmowaniu decyzji zakupowych
Około 90% stali UNIK pochodzi z recyklingu złomu samochodowego, co pozwala zaoszczędzić 0,47 tony CO₂ na tonę wyprodukowanej formy. Modułowa konstrukcja oznacza również, że wymiany wymagają tylko zużyte tuleje, co skutkuje o 35% niższymi kosztami narzędzi w całym okresie użytkowania w porównaniu z formami mono-blokowymi.
Co to oznacza dla kupujących: Oceniając dostawców, zapytaj o ich współczynnik recyklingu materiałów, czy oferują usługi renowacji i czy materiały na formy nadają się do recyklingu po zakończeniu okresu użytkowania.

4. Analiza rynku
Rynek afrykański: najszybciej-rozwijający się region
Afryka jest najszybciej rozwijającym się-rynkiem form do bloczków betonowych, z roczną stopą wzrostu przekraczającą 12%.
Czynniki – wskaźnik urbanizacji przekraczający 4% rocznie; deficyt mieszkań przekraczający 20 mln mieszkań; rządy priorytetowo traktują niedrogie mieszkania.
Krajobraz konkurencyjny – chińscy dostawcy mają około 65% udziału w rynku, europejscy dostawcy 20%, lokalni dostawcy 15%. Klienci wrażliwi na cenę- preferują chińskie formy.
Zalety UNIK – Kompletna linia dostarczona do Kenii; magazyn partnerski założony w Afryce Wschodniej; personel techniczny, który udzieli-wskazówek dotyczących instalacji na miejscu.
Rynek Azji Południowo-Wschodniej: stały wzrost
Azja Południowo-Wschodnia to tradycyjny mocny rynek UNIK, którego roczny wzrost wynosi około 7-9%.
Drivers – Continued infrastructure investment; tourism recovery driving resort and commercial projects; stable residential construction.
Krajobraz konkurencyjny – dostawcy chińscy i tajlandzcy są głównymi konkurentami. Klienci mają rygorystyczne wymagania dotyczące czasu realizacji, przy czym standard branżowy wynosi 20–25 dni.
Zalety UNIK – bliskość geograficzna Quanzhou zapewnia wysyłkę do portów Azji Południowo-Wschodniej w ciągu 5-10 dni; długoterminowe relacje nawiązane z ponad 50 klientami.
Rynek Bliskiego Wschodu: napędzany popytem na premium
Rynek Bliskiego Wschodu ma wyższe wymagania dotyczące precyzji form niż inne regiony, przy rocznym wzroście na poziomie około 5-7%.
Czynniki – projekty infrastrukturalne-na dużą skalę; inwestycje mieszkaniowe i komercyjne premium; rygorystyczne normy dotyczące materiałów budowlanych (normy ASTM, BS).
Krajobraz konkurencyjny – dominują europejskie marki premium, ale na rynek wchodzą-chińscy dostawcy wysokiej jakości. Klienci wymagają pełnej dokumentacji certyfikacyjnej.
Zalety UNIK – Dostępna pełna dokumentacja certyfikacyjna (ISO, CE, certyfikaty materiałowe, raporty obróbki cieplnej); magazyn partnerski założony w Jeddah w Arabii Saudyjskiej; Czas realizacji dostawy 20-25 dni.
Rynek Ameryki Łacińskiej: potencjał oczekujący na wydanie
Rynek Ameryki Łacińskiej jest pod dużym wpływem wahań gospodarczych, ma jednak pozytywne-perspektywy długoterminowego wzrostu, przy rocznym wzroście na poziomie około 4–6%.
Czynniki – ożywienie na rynku budowlanym po-pandemii; rosnące zapotrzebowanie na-opłacalne chińskie formy.
Konkurencyjny krajobraz – lokalni producenci w Brazylii i Meksyku mają duży udział, ale import chińskich form rośnie z roku na rok.
Obecność UNIK – formy już wyeksportowane do Brazylii, Meksyku i Kolumbii. UNIK ocenia możliwość powołania przedstawicielstwa regionalnego.
Rynek rosyjski i WNP: żądanie wymiany po-sankcji
Z powodu międzynarodowych sankcji europejscy dostawcy form stracili znaczny udział w rynku w Rosji, tworząc możliwości dla chińskich dostawców.
Czynniki – Zwiększony popyt na produkcję zlokalizowaną; luka rynkowa pozostawiona przez wycofanie europejskich marek; dalszy rozwój infrastruktury.
Krajobraz konkurencyjny – chińscy dostawcy wypełniają lukę pozostawioną przez europejskie marki, ale muszą zapewnić dokumentację certyfikacyjną zgodną z rosyjskimi standardami.
UNIK Presence – Izolowane formy blokowe eksportowane do Rosji; magazyn partnerski z siedzibą w Moskwie.
Popularne Tagi: formy blokowe do betonu, Chiny formy blokowe do betonu producenci, dostawcy, fabryka
Wyślij zapytanie
